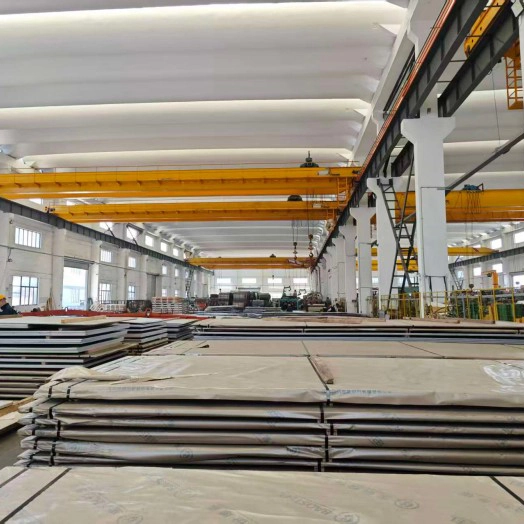
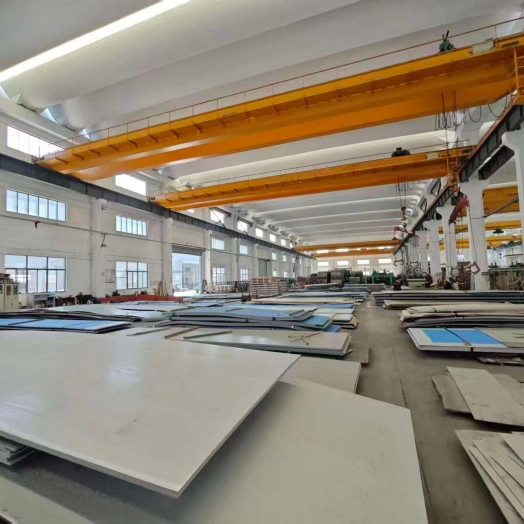
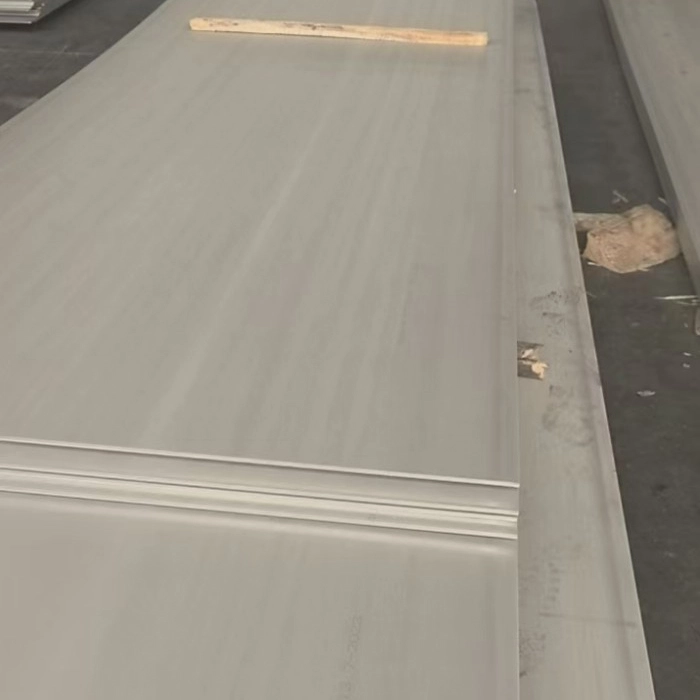
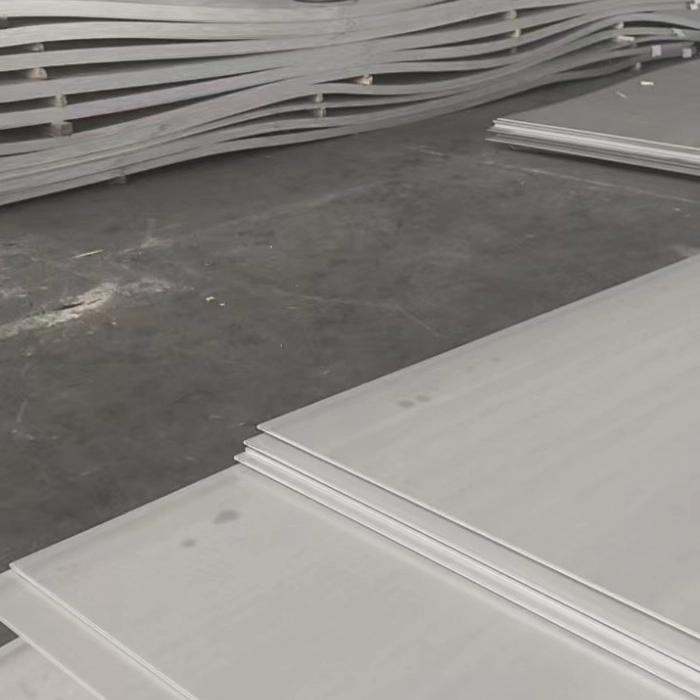
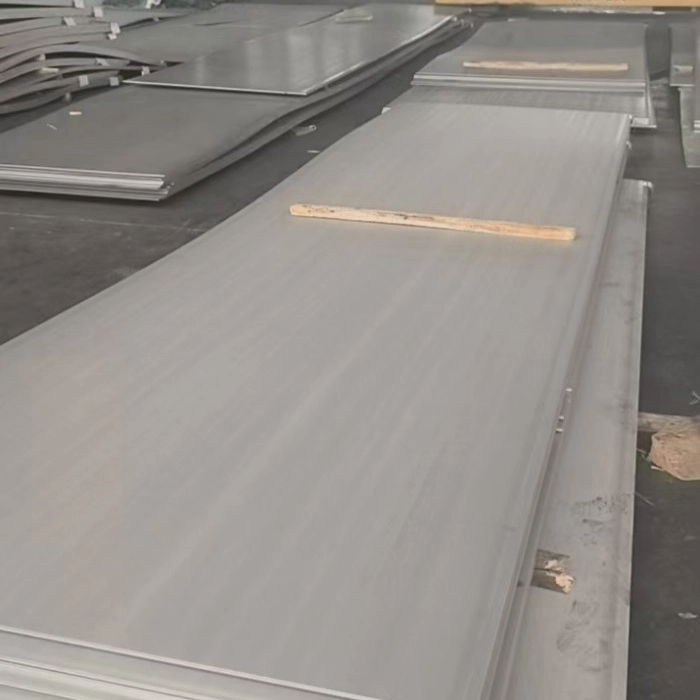
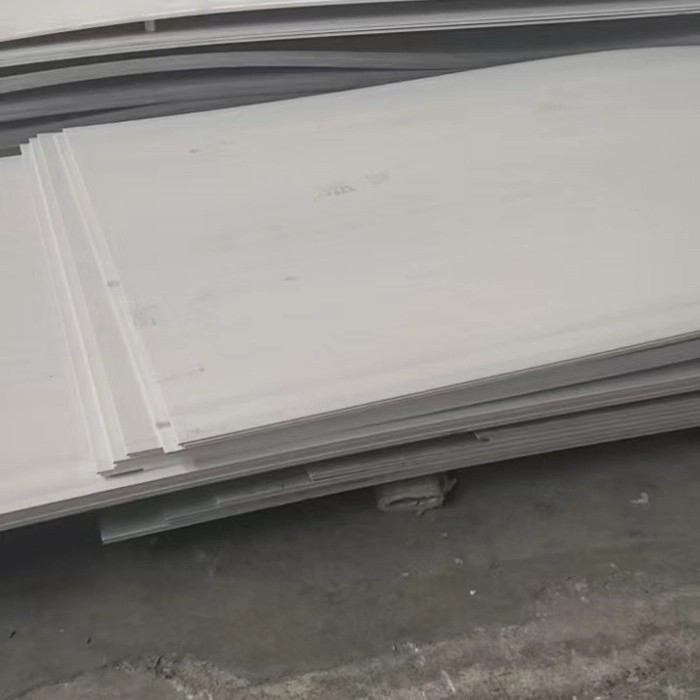
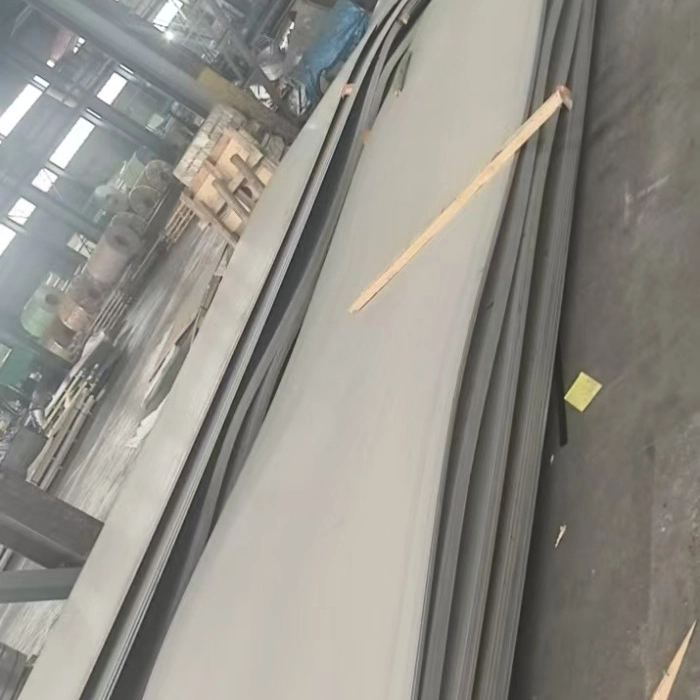
चिसो-रोल्ड स्टेनलेस स्टील पाना
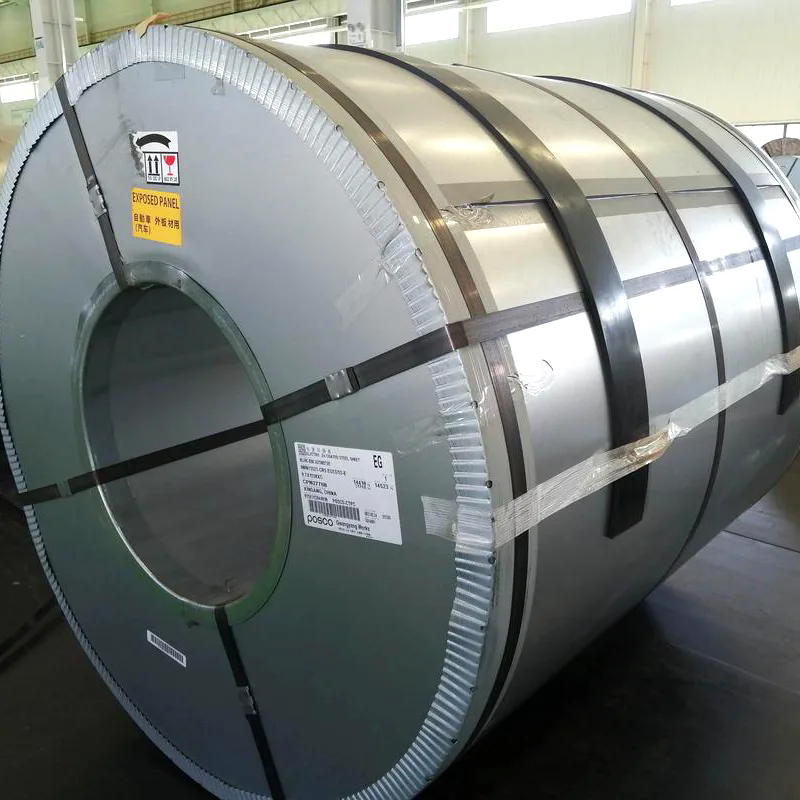
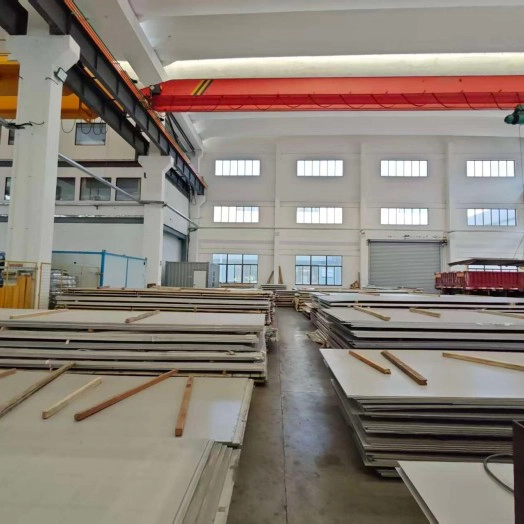
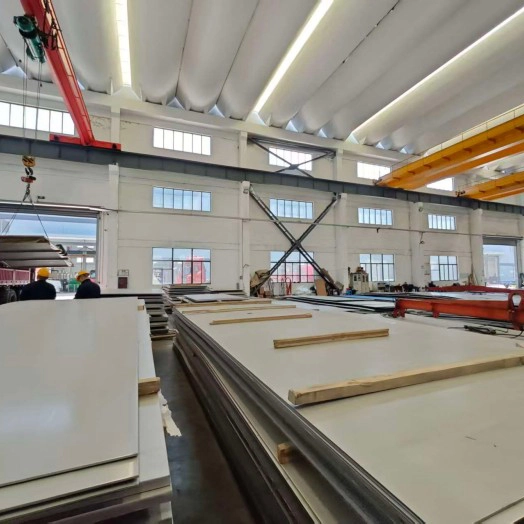
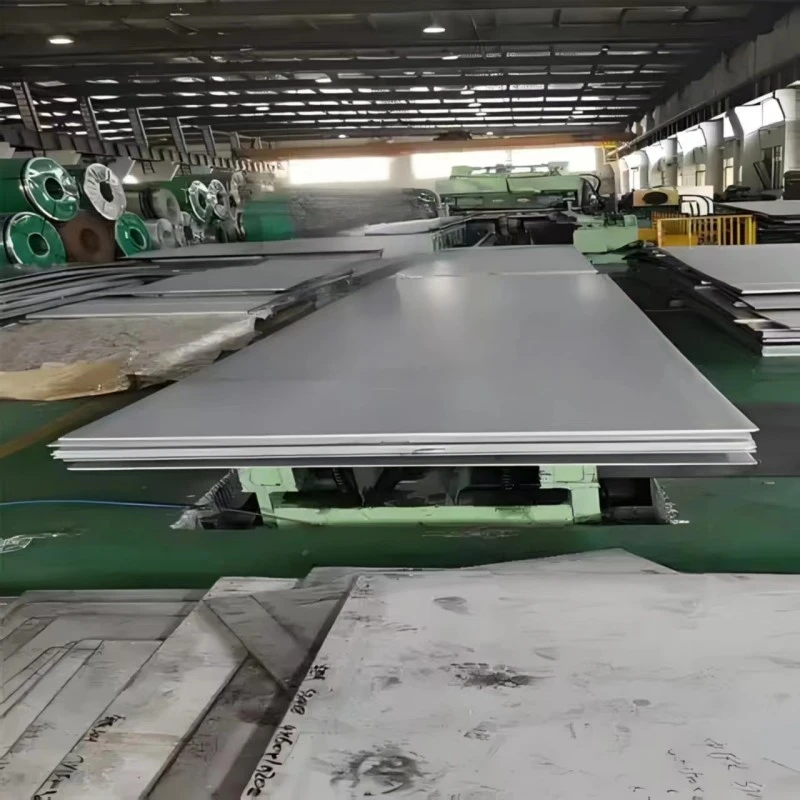
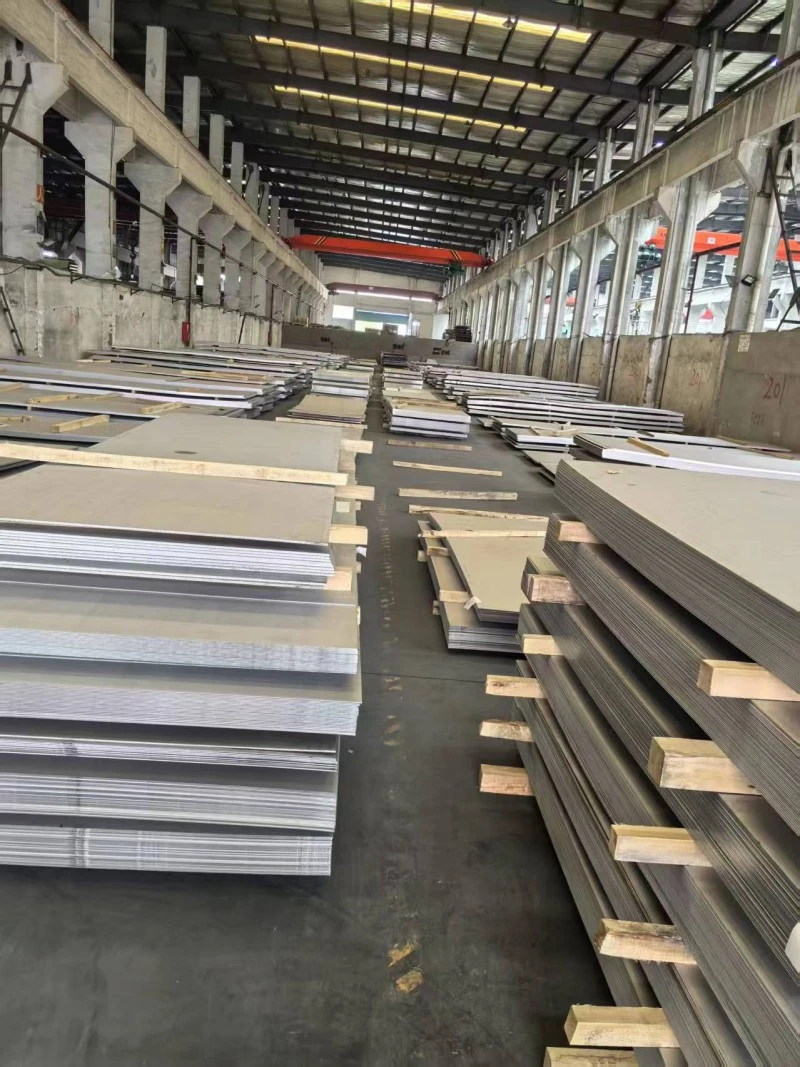
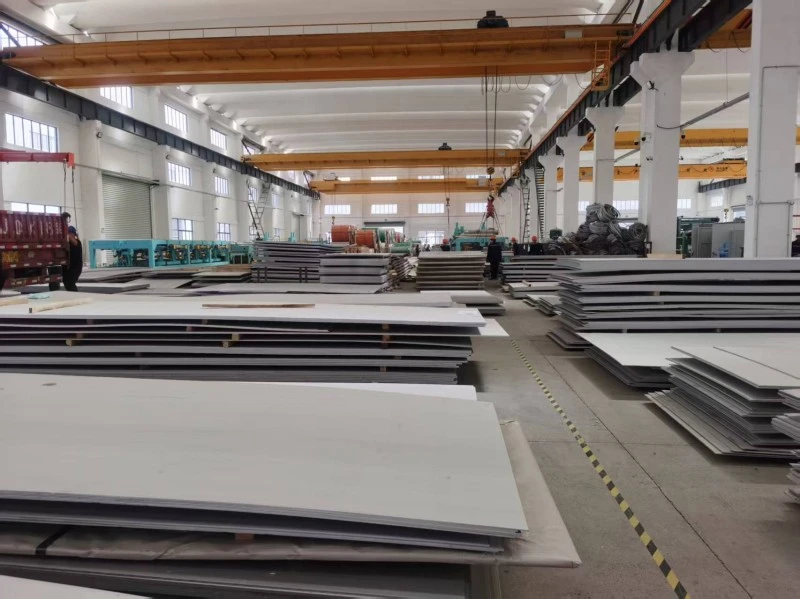
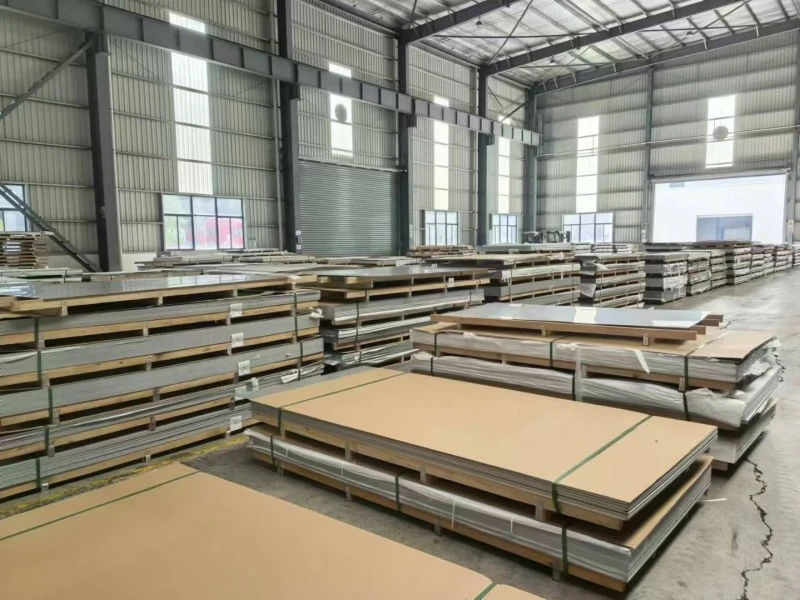
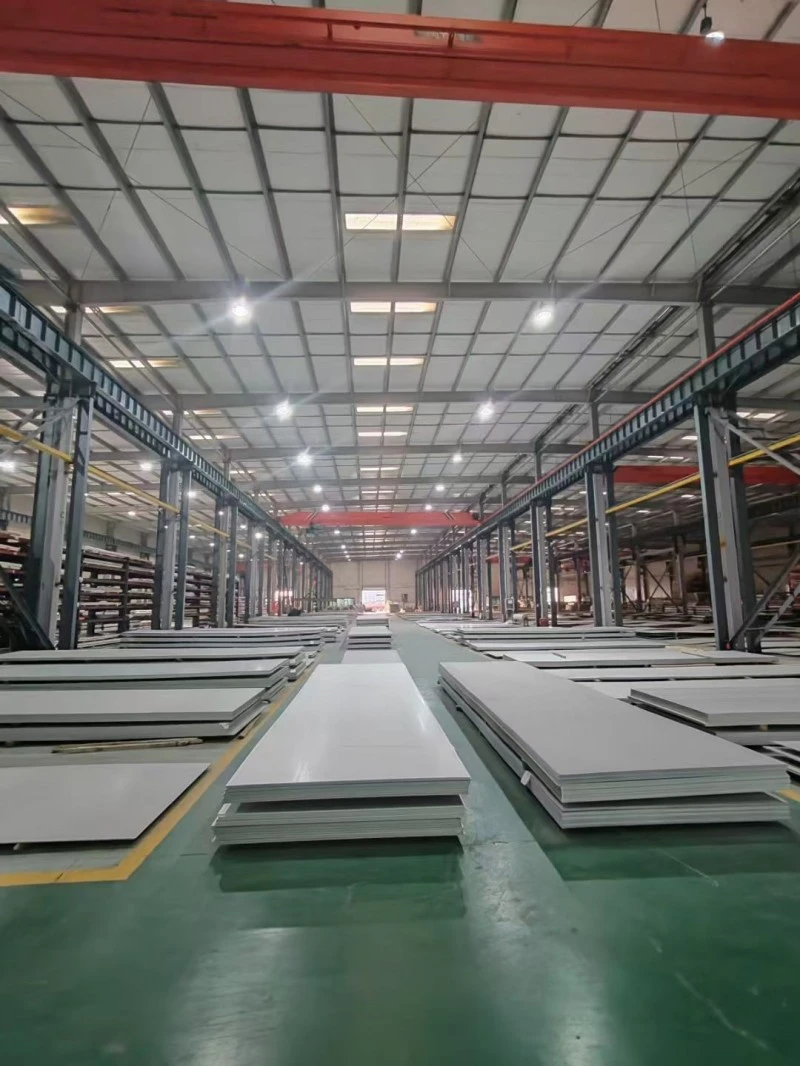
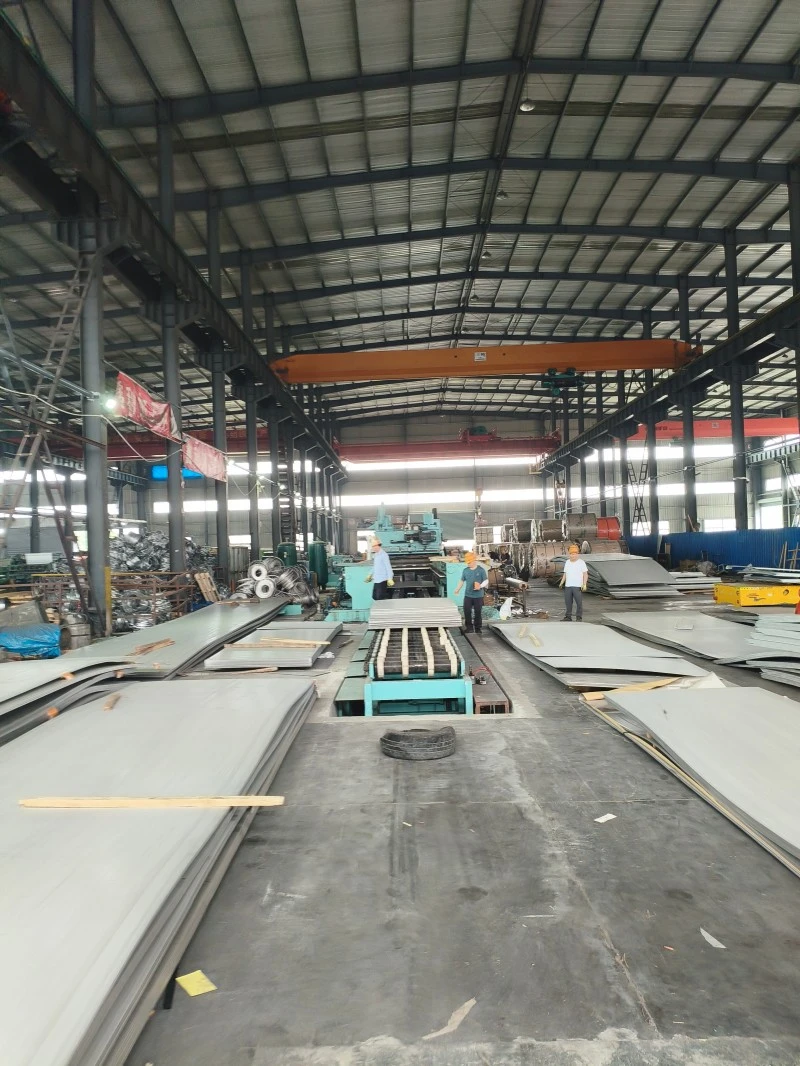
स्टेनलेस स्टील शीट निर्माताहरूले हट-रोल्ड र कोल्ड-रोल्ड स्टेनलेस स्टील पानाहरूको पूर्ण दायरा प्रस्ताव गर्छन्, मुख्यधारा सामग्रीहरू र अनुकूलित आवश्यकताहरू कभर गर्दै। हट-रोल्ड पानाहरूले 201, 304, र 316L जस्ता ग्रेडहरू समावेश गर्दछ, पातलो कुण्डलहरूको लागि 1.5-14mm र मध्यम र बाक्लो प्लेटहरूको लागि 75mm भन्दा माथिको मोटाईको साथ। मेनस्ट्रीम चौडाइहरू 1500mm, 1800mm, र 2000mm छन्, मानक NO.1 अचार र कालो फिनिशहरू सहित। चीनका प्रमुख कारखानाहरूले कस्टम-लम्बाइ लेभलिङ, अनियमित काटन र बेभलिंगलाई समर्थन गर्छन्। चिसो-रोल्ड पानाहरू मोटाईमा 0.3-6mm सम्म, मोटाई 8mm सम्म हुन्छ। मुख्यधारा चौडाइहरू 1000mm, 1219mm, र 1500mm छन्, 1219×2438mm को मानक आकारको साथ। आधारभूत सतहहरू 2B र BA हुन्, ब्रश, ऐना, र एम्बोस्ड सजावटी सतहहरूको विकल्पहरू सहित। अनुकूलन-लम्बाइ slitting र सटीक काटन समर्थित छन्।
कोल्ड-रोल्ड स्टेनलेस स्टील शीट र तातो-रोल्ड स्टेनलेस स्टील पाना स्टेनलेस स्टील शीटको दुई मुख्य कोटीहरू हुन्। तिनीहरू दुई समानान्तर सामग्रीहरू होइनन्, बरु अपस्ट्रिम र डाउनस्ट्रीम प्रक्रियाहरू प्रतिनिधित्व गर्छन्—सबै चिसो-रोल्ड पानाहरू हट-रोल्ड कुण्डल/पानाहरूबाट कच्चा पदार्थको रूपमा बनाइन्छ, धेरै सटीक रोलिङ र फिनिशिङ प्रक्रियाहरू मार्फत कोठाको तापक्रममा प्रशोधन गरिन्छ। रोलिङ तापक्रम र प्रशोधन गहिराइमा भिन्नताहरूबाट दुई बीचको मुख्य भिन्नता, अन्ततः सतहको गुणस्तर, आयामी शुद्धता, मेकानिकल गुणहरू, लागू परिदृश्यहरू, र खरिद लागतहरूमा महत्त्वपूर्ण स्तरीकरणको परिणाम हो।
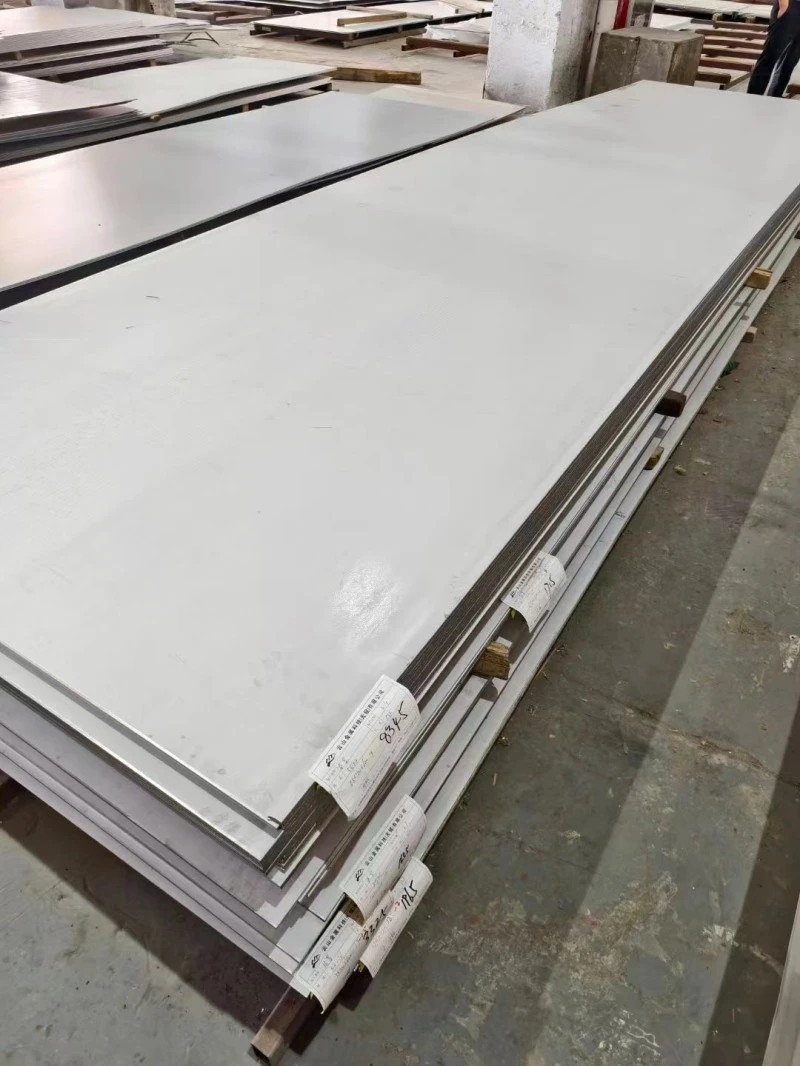
हट-रोल्ड स्टेनलेस स्टील शीट: उच्च-तापमान पुन: स्थापना रोलिंग
हट रोलिङ एक रोलिङ प्रक्रिया हो जुन धातु पुन: स्थापना तापमान माथि पूरा हुन्छ। यसको मूल सिद्धान्त उच्च तापक्रम प्रयोग गर्नु हो, स्टिलमा उत्कृष्ट प्लास्टिसिटी प्रदान गर्न, पानाको आकारमा ठूलो कमी हासिल गर्न। पूरा प्रक्रिया निम्नानुसार छ:
लगातार स्टिल बिलेट (मोटाई 150-200mm) → हिड्ने बिम भट्टीमा 1100-1300 ℃ मा तताउने (प्लास्टिकिटी सुनिश्चित गर्नको लागि अस्टेनिटाइजिंग तापमान माथि) → उच्च-दबाव पानी घटाउने (सतह अक्साइड स्केल हटाउने) → बारम्बार रोलिङ रोलिङ, बिलिङ मिल्दोमा दोहोर्याइएको रोलिङ। 30-50mm मध्यवर्ती बिलेटमा) → 7-8 स्ट्यान्ड फिनिसिङ मिलमा निरन्तर फिनिसिङ रोलिङ (बिस्तारै लक्ष्य मोटाईमा पातलो हुँदै, एकैसाथ पानाको आकार र चौडाइ सहिष्णुतालाई नियन्त्रण गर्दै) → लामिनार फ्लो कूलिङ टू कोइलिङ तापक्रम → कोइलिंग मेशिन विन्डिङ, प्लाष्टिक विन्डिङ → फिनिसिङ, प्लाष्टिक समाधान आन्तरिक तनाव हटाउने, र क्षरण प्रतिरोध सुनिश्चित गर्ने) → अक्साइड स्केल हटाउन सल्फ्यूरिक एसिड + मिश्रित एसिड पिकलिंग लाइन → स्लिटिंग/क्रस-स्लिटिंग लम्बाइ → निरीक्षण र प्याकेजिङ।
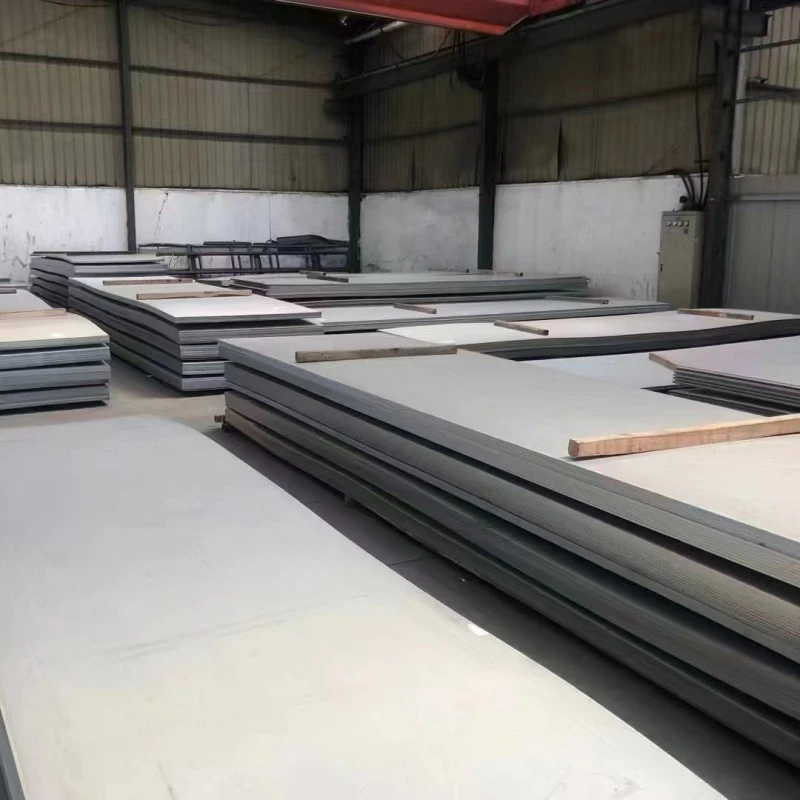
अतिरिक्त जानकारी: मध्यम र भारी शुल्क विशिष्टताहरू (>10mm) प्राय: एकल हट-रोल्ड पानाको रूपमा बेचिन्छ, कुण्डल गरिएको छैन, तर सीधा लम्बाइमा काटिएको छ, र भारी शुल्क संरचनात्मक अनुप्रयोगहरूमा प्रयोग गरिन्छ; पातलो हट-रोल्ड स्पेसिफिकेशनहरू (1.5-3mm) कोइलहरूमा डेलिभर गरिन्छ र प्रायः वेल्डेड पाइपहरू र संरचनात्मक घटक सब्सट्रेटहरूको लागि प्रयोग गरिन्छ।
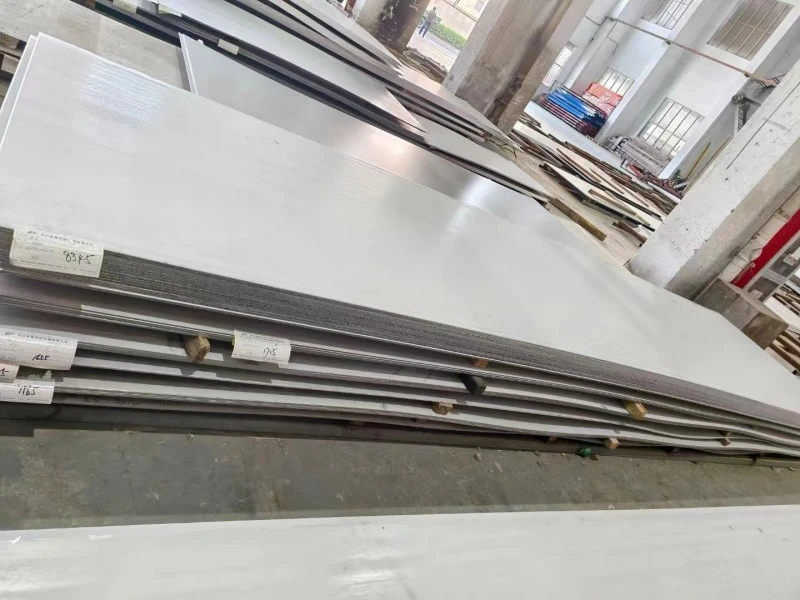
कोल्ड-रोल्ड स्टेनलेस स्टील शीट: कोठाको तापमान कार्य-कठोर रोलिंग
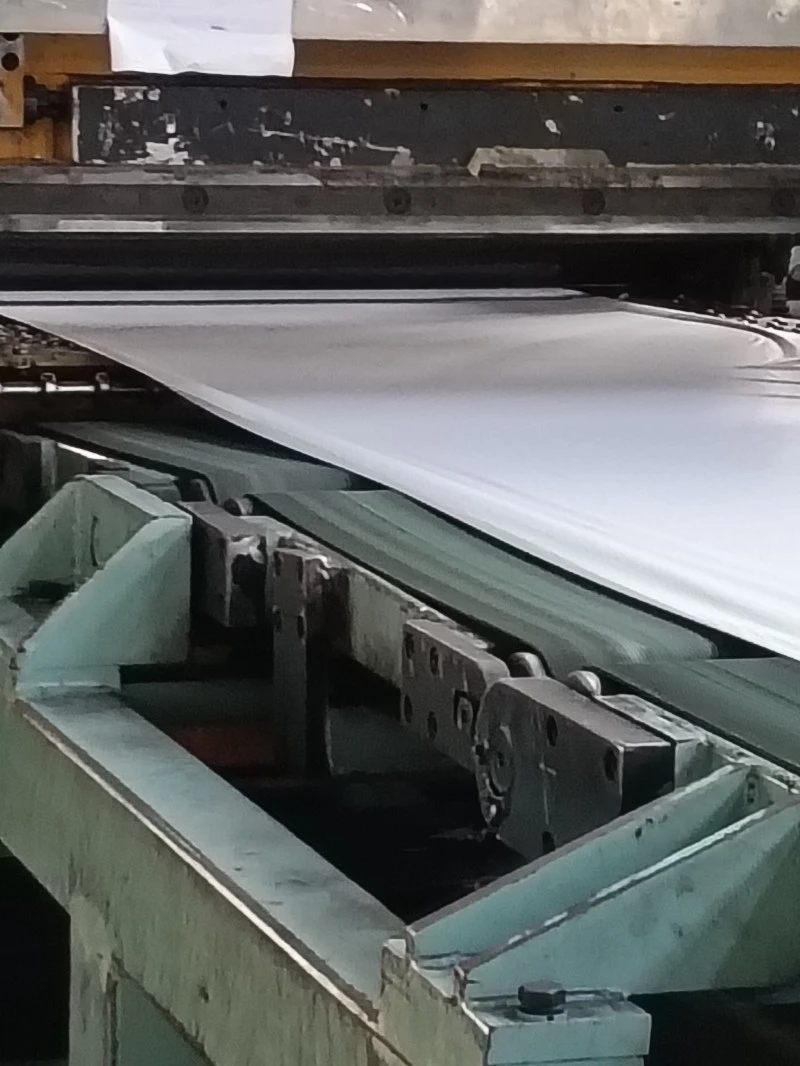
चिसो रोलिङले कच्चा मालको रूपमा हट-रोल्ड कुण्डलहरू प्रयोग गर्दछ र पूर्ण रूपमा कोठाको तापक्रममा गरिन्छ। मेकानिकल दबाब पाना पातलो र सुधारिएको परिशुद्धता प्राप्त गर्न प्रयोग गरिन्छ। पूरा प्रक्रिया निम्नानुसार छ:
हट-रोल्ड कच्चा कुण्डली → पिकलिंग र डिग्रेजिङ (कोल्ड रोलिङ दोषहरूबाट बच्न अक्साइड स्केल र सतहको तेललाई राम्ररी हटाउँछ) → 4-6 स्ट्यान्ड कोल्ड रोलिङ मिलमा निरन्तर रोलिङ (कोठाको तापक्रममा पानालाई ठ्याक्कै पातलो पार्नुहोस्, कामलाई कडा बनाउँदै; प्रत्येक रिड्युनिफर्ममा इन्टरयुनिफर्मको सटीक नियन्त्रण सुनिश्चित गर्नुहोस्) एनिलिङ (अत्यन्तै पातलो पानाहरूका लागि, निरन्तर रोलिङको लागि अनुमति दिनको लागि कडा मेहनत हटाउँछ) → समाप्त उत्पादन एनिलिङ (दुई प्रकार: साधारण समाधान एनिलिङ पछि 2B सतह प्राप्त गर्न अचार; उज्यालो एनिलिङ हाइड्रोजन सुरक्षात्मक वातावरणमा गरिन्छ, जसको परिणामस्वरूप उज्यालो, गैर-अक्सिडाइज्ड सतह → लेभल, ओबटेनिङ सतह, ओबटेनिङ सतह)। पानाको आकार सुधार गर्न र सतहको नरमपन र कठोरतालाई नियन्त्रण गर्न रोलिङ) → स्लिटिङ्/क्रस-कटिङ् टु लम्बाइ → निरीक्षण र प्याकेजिङ।
सप्लिमेन्ट: कोल्ड-रोल्ड स्टिल शीट सबै सजावटी सतह उपचारहरूको लागि आधारभूत सब्सट्रेट हो, र ब्रश, मिरर फिनिश, PVD कोटिंग, एम्बोसिङ, र नक्काशी जस्ता दर्जनौं सतह प्रभावहरूमा थप प्रक्रिया गर्न सकिन्छ।
कोर भिन्नता तुलना तालिका
| तुलना आयामहरू | तातो-रोल्ड स्टेनलेस स्टील पाना | चिसो-रोल्ड स्टेनलेस स्टील पाना |
| कोर निर्माण प्रक्रिया | स्टिल बिलेटहरू 1100-1300 ℃ को पुन: स्थापना तापक्रम भन्दा माथि तताइन्छ, त्यसपछि रफिङ र फिनिशिङ मिलहरू प्रयोग गरेर उच्च तापक्रममा घुमाइन्छ। बनिसकेपछि, यो एनेलिङ र पिकलिंगबाट गुज्रिन्छ। | हट-रोल्ड कुण्डल/पानाहरूबाट बनेको, कोठाको तापक्रममा निरन्तर परिशुद्धता-रोल्ड, त्यसपछि एनेल गरिएको, अचार, र समतल। थप सतह परिष्करण सम्भव छ। |
| मानक वितरण सतह | मुख्यधाराको फिनिश NO.1 हट-रोल्ड पिकल्ड सतह हो, रफ, म्याट सिल्भर-सेतो फिनिश र देखिने अचार चिन्हहरू सहित; एक unpickled कालो सतह पनि उपलब्ध छ। | मुख्यधारा फिनिश 2B कोल्ड-रोल्ड छ, एक चिल्लो, म्याट चाँदी-सेतो सतहको साथ हल्का प्रतिबिम्बको साथ। बीए, मिरर, ब्रश, प्लेटेड, र एम्बोस्ड सहित दर्जनौं फिनिशहरू उपलब्ध छन्। |
| साधारण आकार दायरा | मोटाई: 3.0mm ~ 100mm (मुख्य रूपमा मध्यम-बाक्लो प्लेटहरू, पातलो हट-रोल्ड कुण्डलहरू 1.5mm जति पातलो हुन सक्छ) | मोटाई: 0.3mm ~ 6.0mm (मुख्य रूपमा पातलो पानाहरू, 8mm सम्मको अतिरिक्त बाक्लो चिसो-रोल्ड) |
| चौडाइ: मुख्यतया 1250mm, 1500mm, 1800mm, 2000mm | चौडाइ: मुख्यतया 1000mm, 1219mm, र 1500mm | |
| आयामी सहिष्णुता शुद्धता | मोटाई सहिष्णुता अपेक्षाकृत ठूलो छ, सामान्यतया ± 0.1 ~ 0.3mm, र प्लेट सतह को समतलता औसत छ। | सटीक मोटाई सहिष्णुता, सामान्यतया ± 0.02 ~ 0.05mm। उच्च सतह समतलता, उच्च परिशुद्धता प्रशोधन आवश्यकताहरू पूरा। |
| मेकानिकल गुणहरू | उत्कृष्ट प्लास्टिसिटी र कठोरता, राम्रो वेल्डेबिलिटी, थोरै कम बल, तातो काम र संरचनात्मक गठन को लागी उपयुक्त। | उच्च शक्ति र कठोरता, राम्रो आयामी स्थिरता, र उत्कृष्ट सतह गुणस्तर, चिसो झुकाउने, मुद्रांकन, र सतह सजावट लागि उपयुक्त। |
| कोर लागू परिदृश्यहरू | औद्योगिक संरचनात्मक लोड-बेयरिङ, भण्डारण ट्याङ्की र दबाव भाँडाहरू, भारी उपकरणहरू, स्टिल संरचनाहरू, हट-रोल्ड एन्टी-स्लिप पैटर्न प्लेटहरू, पाइप फ्ल्याङ्गहरू, हट-वर्किङ भागहरू। | अनुप्रयोगहरू: वास्तु सजावटी प्यानलहरू, भान्साका सामानहरू र उपकरणहरू, सटीक हार्डवेयर, मिरर/ब्रश/प्लेटेड सब्सट्रेटहरू, सजावटी इम्बोस्ड पानाहरू, इलेक्ट्रोनिक कम्पोनेन्टहरू। |
| खरीद लागत स्थिति | थोरै रोलिङ प्रक्रियाहरू, कम लागत, टन द्वारा मूल्य, थोक औद्योगिक सामग्रीको लागि उपयुक्त। | बहु-पास कोल्ड रोलिङ + फिनिशिङ प्रक्रियाहरू महँगो हुन्छन्, समान सामग्री र मोटाईको लागि हट-रोल्ड भन्दा १०% देखि ३०% बढी लागत; पातलो मोटाई संग मूल्य भिन्नता बढ्छ। |
मुख्य चयन पूरक नोटहरू
1. सतह उपचार सब्सट्रेट सीमा: सबै उच्च सजावटी सतहहरू (8K मिरर फिनिश, ब्रश, स्यान्डब्लास्टेड, PVD कोटिंग, नक्काशी, सजावटी एम्बोसिङ) कोल्ड-रोल्ड 2B पाना सब्सट्रेटको रूपमा प्रयोग गर्दछ; हट-रोल्ड पानाको कुनै नराम्रो सतह र धेरै दोषहरू छन्, यसले उच्च गुणस्तरको सजावटी प्रभावहरूमा सीधा प्रक्रिया गर्न असम्भव बनाउँछ, र औद्योगिक संरचनात्मक अनुप्रयोगहरूको लागि मात्र उपयुक्त छ।
2. मोटाई मात्र फरक मापदण्ड होइन: उद्योगमा 1.5-3.0mm पातलो हट-रोल्ड कोइल र 3.0-6.0mm बाक्लो कोल्ड-रोल्ड पानाहरू छन्। मुख्य भिन्नता सतहको अवस्था र रोलिङ प्रक्रियामा छ, मोटाई मात्र होइन।
3. सामग्री अनुकूलता भिन्नताहरू: 201, 304, र 316L जस्ता मुख्यधाराका ग्रेडहरू सबैमा हट-रोल्ड र कोल्ड-रोल्ड संस्करणहरू छन्; तातो-रोल्डले संरचनात्मक कार्यसम्पादनमा जोड दिन्छ, जबकि कोल्ड-रोल्डले सतह फिनिश र सटीकतालाई जोड दिन्छ। सामान्य गलत धारणा र उत्तरहरू
गलत धारणा 1: हट-रोल्ड स्टिल पाना ऐना समाप्त मा पालिश गर्न सकिन्छ।
होइन। हट-रोल्ड पानाहरूमा धेरै सतह दोषहरू छन् जस्तै पिटहरू, पिनहोलहरू र रोल मार्कहरू। जबरजस्ती पालिसिङ एकदमै महँगो मात्र होइन, तर अन्तिम समतलता र परावर्तन कोल्ड-रोल्ड पानाहरूको तुलनामा धेरै कम हुन्छ, जसको परिणामस्वरूप खराब सजावटी प्रभावहरू हुन्छन्। यो अभ्यास उद्योगमा सामान्य छैन।
गलत धारणा २: कोल्ड-रोल्ड स्टिल पानाहरू झुकाउन वा छाप लगाउन धेरै गाह्रो हुन्छ।
परम्परागत कोल्ड-रोल्ड स्टिल पानाहरू, एनिलिङ पछि, उत्कृष्ट चिसो-कार्य गर्ने गुणहरू हुन्छन् र साधारण झुकाउने र उथले मुद्रांकनका लागि पूर्ण रूपमा उपयुक्त हुन्छन्। केवल हार्ड-स्टेट कोल्ड-रोल्ड सामग्रीहरूमा उच्च कठोरता हुन्छ र अधिकतर संरचनात्मक अनुप्रयोगहरूमा प्रयोग गरिन्छ जहाँ विकृति आवश्यक हुँदैन।
सम्बन्धित श्रेणी
सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
-
ठेगाना
Hanyu Jingu, उच्च प्रविधि क्षेत्र, जिनान शहर, शेडोंग प्रान्त, चीन
-
टेलिफोन
-
कार्बन स्टील, स्टेनलेस स्टील, जस्ती स्टील वा मूल्य सूची बारे सोधपुछको लागि, कृपया हामीलाई आफ्नो इमेल छोड्नुहोस् र हामी 24 घण्टा भित्र सम्पर्कमा हुनेछौं।


समाचार सिफारिसहरू